

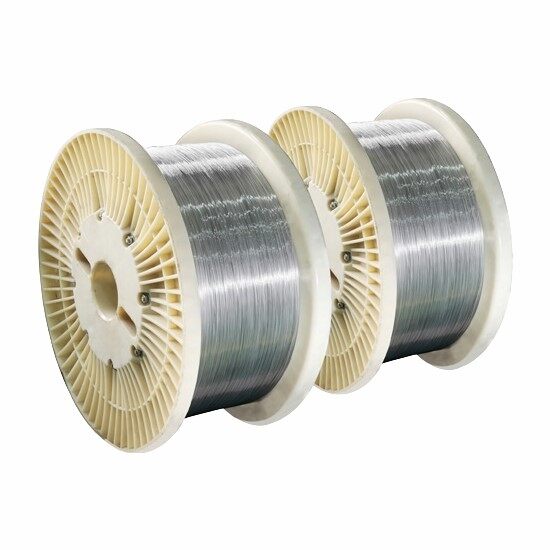
wehewehe:
ʻO kā mākou EDM Wire Tinned Brass me nā ʻenehana e like me ka busbar electroplating a me ka -drawing stretching, hoʻomalu pono ia i ka mānoanoa o ka papa galvanized, hoʻonui i ka hana uila a me ka hoʻokiʻekiʻe presision e hoʻonui ʻia ma o 10% (Internationally advanced)
Pono:
• Ka ikaika tensile paʻa.
• Ka wili pololei.
• Mānoanoa paʻa o ka papa uhi.
• ka liʻiliʻi o ke kinoea evolution.
• -koi nui ka pili o ka papa uhi
Ka ikaika luhi:
ʻO ka Tinned Brass EDM Wire fatigue ʻO ke koʻikoʻi kiʻekiʻe e hiki ke pale i kekahi helu o nā pōʻai me ka ʻole o ka haki ʻana, ʻo ia ka ikaika luhi. ʻO ka ikaika luhi maʻamau o ke keleawe keleawe i hōʻike ʻia he 100000000 cycles
KSPARK's Tinned Brass EDM Wire kaʻina hana:
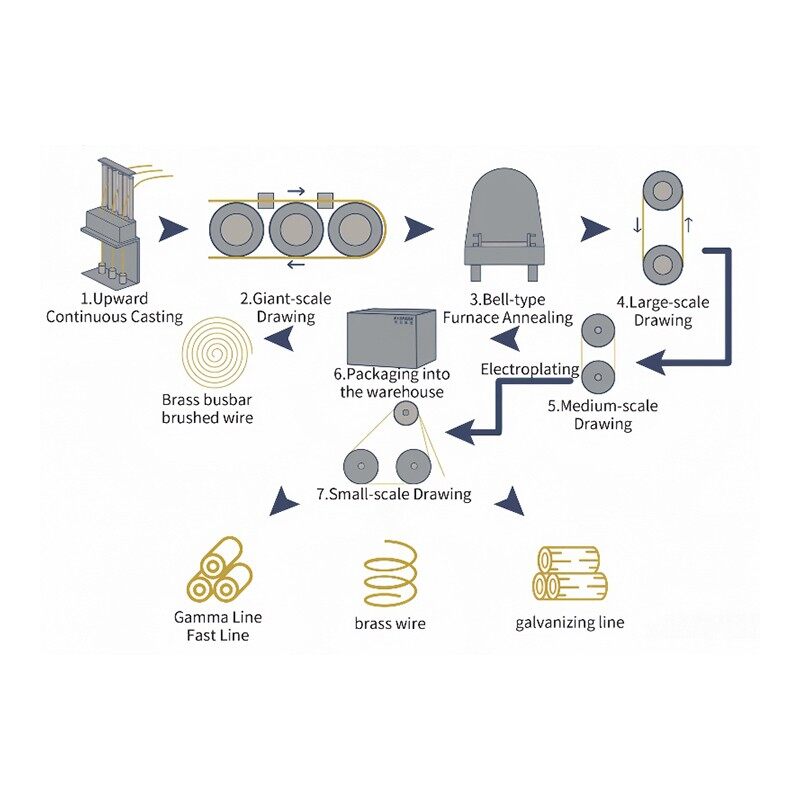
ʻO ka hana nui a me ka hoʻoheheʻe ʻana o ka uea keleawe mai ka ingot i ka huahana i hoʻopau ʻia:

Nā waiwai ʻenehana:
|
Huahana |
Anawaena |
Ka ikaika tensile |
ʻO ka elongation |
ʻO ka mānoanoa o ka papa uhi |
Hoʻoulu kinoea |
|
Uea keleawe tini |
Φ0.9-1.6mm |
450-550MPa |
15-28% |
0.5-2μm |
<150μl/g/day |
Pale ʻino
ʻO ka Tinned Brass EDM Wire ke kūpaʻa maikaʻi loa i: Aluminum hydroxide, Lime, Dry carbon tetrachloride, Hydrogen, Oxygen. Kū'ē maʻamau i: Nā ʻakika momona, Potassium hydroxide, Sodium bicarbonate, Ethyl chloride, Organic acids. Hiki i ka "dezincification" a me ka "stress corrosion cracking".


